Wał o średnicy 25 mm i średnicy 24,990 mm, wpuszczony w otwór obudowy o średnicy 25,020 mm, pozostawia szczelinę o wielkości 0,030 mm. Na rysunku nic nie wygląda źle, obie części przechodzą szybką kontrolę zacisku, a jednak ta szczelina decyduje o tym, czy zespół pracuje cicho, czy też otrząsa się po miesiącu produkcji. Tolerancja wału i otworu określa szczelinę lub przyczepność i jest to zazwyczaj pierwsza rzecz, którą warto ponownie sprawdzić, gdy przebudowa nie powiedzie się dwa razy w ten sam sposób.
Praktyczna odpowiedź jest krótka. Pracuj w systemie opartym na otworach, takim jak H7, chyba że istnieje wyraźny powód, aby tego nie robić, wybierz klasę dopasowania na podstawie kierunku obciążenia, różnicy temperatur i metody montażu, a następnie potwierdź wynik w tysięcznych milimetrach, zamiast zakładać, że mechanik wyląduje dokładnie na nominalnej.
Jak zapisana jest tolerancja wału i otworu
Rozmiar taki jak 25 H7 niesie ze sobą dwie oddzielne informacje. Litera H określa położenie strefy tolerancji względem nominalnej wartości 25 mm. W przypadku otworu górna litera H oznacza, że dolna granica znajduje się dokładnie na poziomie nominalnym, zatem strefa biegnie w górę od 25 000 mm. Liczba 7 określa szerokość tej strefy, zwaną stopniem tolerancji. Przy 25 mm IT7 wynosi 0,021 mm, więc otwór H7 może mieć średnicę od 25 000 mm do 25,021 mm.
Wał zapisany jako 25 h6 kieruje się tą samą logiką w przeciwnym kierunku. Mała litera h ustawia górną granicę na wartość nominalną, więc wał ma średnicę od 24,987 mm do 25 000 mm. Zmiana litery przesuwa całą strefę. Zmiana liczby zmienia jedynie szerokość strefy, a szerokość ta szybko rośnie wraz z rozmiarem nominalnym.
Stopnie tolerancji dla rozmiarów nominalnych powyżej 18 mm i do 30 mm, wszystkie wartości w milimetrach, w oparciu o ISO 286. | Stopień tolerancji | Szerokość strefy przy 25 mm | Typowe zastosowanie |
| IT6 | 0,013 mm | Precyzyjne pasowania, gniazda łożysk, drobne wrzeciona maszyn |
| IT7 | 0,021 mm | Standardowe dopasowanie do podstawy otworu, ogólne obudowy maszyn |
| IT8 | 0,033 mm | Wciskanie i ustalanie pasowań przy umiarkowanym obciążeniu |
| IT9 | 0,052 mm | Luźne dopasowanie, osłony niekrytycznych połączeń |
| IT10 do IT11 | 0,084 do 0,130 mm | Konstrukcje spawane lub skręcane, duże prześwity |
Krok z IT7 do IT9 zwiększa ponad dwukrotnie dozwolone pasmo. Ten pojedynczy gatunek często oddziela kontrolowane pasowanie wtłaczane od zespołu, który wymaga połączenia środka ustalającego.
Podstawa otworu lub Podstawa wału
ISO 286 pozwala zakotwiczyć strefę tolerancji po obu stronach. W systemie opartym na otworze otwór pozostaje w pozycji H, a litera wału zmienia się, aby zapewnić dopasowanie. W systemie opartym na wałku wał pozostaje w pozycji h, a litera otworu ulega zmianie.
W większości przypadków metoda otworów wygrywa, ponieważ otwory są trudniejsze do wykończenia na wymiar i łatwiejsze do zmierzenia. Rozwiertak, ustawienie wytaczaka lub sprawdzian trzpieniowy są przypisane do jednej średnicy nominalnej, więc utrzymywanie zmienności wału, który jest toczony i szlifowany do wymaganego rozmiaru, pozwala obniżyć koszty oprzyrządowania. Podstawa wału ma sens, gdy jeden gotowy wał, taki jak szlifowane wrzeciono lub pręt ciągniony na zimno, musi pasować do kilku różnych piast lub gdy jedna długość wału jest wspólna dla całej rodziny produktów.
Pasowania luzu, przejścia i interferencji
Gdy znane są obie strefy, dopasowanie stanowi różnicę między nimi. Rezultatem jest luka, zakres przekraczający zero lub trwały uchwyt. Poniższa tabela przedstawia to samo złącze 25 mm z pięcioma literami wału i otworem H7. Wartości ujemne oznaczają zakłócenia.
Zakresy luzu i interferencji dla otworu H7 o średnicy 25 mm w połączeniu z typowymi tolerancjami wałów, wartości w milimetrach. | Dopasuj | Wpisz | Zakres luzu | Gdzie to pasuje |
| 25 H7/h6 | Rozliczenie | 0,000 do 0,034 mm | Lokalizacja przy lekkim ruchu, montaż ręczny |
| 25 H7/g6 | Rozliczenie | 0,007 do 0,041 mm | Zamknij przesuwne za pomocą filmu olejowego, wrzecion i prowadnic |
| 25 H7/k6 | Przejście | -0,015 do 0,019 mm | Lokalizacja pasuje tam, gdzie klucze lub kołki przenoszą moment obrotowy |
| 25 H7/s6 | Zakłócenia | -0,035 do -0,001 mm | Lekkie naciśnięcie, utrzymuje tuleję bez elementów złącznych |
| 25 H7/s6 | Zakłócenia | -0,048 do -0,014 mm | Trwałe dopasowanie siłowe, montaż wciskowy lub termokurczliwy |
Zauważ, że H7/k6 przekracza zero. Każde dopasowanie przejściowe opiera się na faktycznie produkowanych rozmiarach, dlatego jest wiarygodne tylko wtedy, gdy obie części są mierzone lub wykonane pod kontrolą statystyczną. W przypadku partii pięćdziesięciu tulei dopasowanie przejściowe zwykle obejmuje kilka ciasnych części i kilka luźnych.
Dlaczego gniazda łożysk nie odpowiadają klasom IT
Łożyska toczne są dostarczane w stanie gotowym, zatem ich średnica wewnętrzna i zewnętrzna są tolerowane przez normę łożyskową, a nie przez normę ISO 286. W przypadku otworu o średnicy 25 mm w normalnej klasie tolerancji otwór jest nominalny lub mniejszy o około 0,010 mm i nigdy nie jest nadmierny. Ta pojedyncza zasada zmienia sposób zapisu wału współpracującego, ponieważ wał wyprodukowany o średnicy dokładnie 25 000 mm już stanowi lekką ingerencję w ten otwór.
Pierścienie o cienkim przekroju stanowią drugą komplikację. Wciśnięty pierścień przyjmuje geometrię swojego gniazda, więc oprawa, która pomyślnie przeszła kontrolę średnicy, ale ma owalność wynoszącą 0,010 mm, przenosi ten kształt bezpośrednio na bieżnię. W przypadku zespołów precyzyjnych okrągłość i zbieżność mają zwykle większe znaczenie niż sam zakres średnicy.
Zasada działania jest taka, że pierścień obracający się względem kierunku obciążenia wymaga mocniejszego osadzenia, podczas gdy pierścień nieruchomy może pracować luźniej. W wentylatorze z wałem obrotowym i obudową stałą oznacza to osadzenie wału wokół k6 lub m6 i obudowę wokół H7 lub J7. Odwróć ustawienie, a obudowa stanie się stroną szczelną.
 Łożyska skośne dwurzędowe serii 52 i 53 Te dwurzędowe łożyska skośne, przydatne tam, gdzie wymagana jest zrównoważona klasa dopasowania i napięcie wstępne, przenoszą połączone obciążenia dzięki uszczelnionej konstrukcji i smarowaniu o niskim tarciu. Zobacz produkt →
Pasuje również do interakcji z luzem wewnętrznym. Łożysko skośne dwurzędowe osadzone z pasowaniem wtłaczanym na obu pierścieniach traci część swojego luzu roboczego na skutek ściskania elastycznego, co jest jednym z powodów, dla których należy wybrać łącznie napięcie wstępne i klasę pasowania. Nasza uwaga dot wybór napięcia wstępnego dla łożysk serii 52 i 53 przechodzi przez ten sam kompromis od strony łożyska.
Rzeczy, które zastępują rysunek
Temperatura
Stal rośnie o około 0,0115 mm na 100 mm długości na każde 100 stopni Celsjusza wzrostu temperatury. Na trzonku o średnicy 25 mm, który jest w przybliżeniu o 0,029 mm szerszy niż cała opaska IT7. Gorący wał wsuwa się do zimnej obudowy znacznie łatwiej, niż sugeruje rysunek, a połączenie, które można wyczuć na zimnym stole, może stracić przyczepność, gdy maszyna osiągnie temperaturę roboczą.
Okrągłość i zbieżność
Otwór z trzema płatkami może wykazywać idealną średnicę mierzoną w dwóch punktach, zachowując się jednocześnie podczas pracy jak pasowanie z wciskiem. Sprawdź okrągłość w trzech pozycjach i utrzymuj zbieżność wewnątrz gniazda łożyska na poziomie ułamka tolerancji średnicy.
Wykończenie powierzchni i powlekanie
Interferencję mierzy się na szczytach dwóch powierzchni. Ślady szlifowania i wierzchołki toczenia spłaszczają się podczas prasowania, przez co szorstki wał traci mniej więcej od jednej do dwóch tysięcznych milimetra efektywnej przyczepności. Powłoka i farba na otworze oprawy przesuwają się w drugą stronę i należy je dodać do rozmiaru nominalnego przed obliczeniem pasowania.
Warunki pomiaru
Limity i dopasowania zakładają temperaturę 20 stopni Celsjusza i skalibrowany instrument. Mikrometr trzymany na gorącej części, zacisk zaciskany mocno kciukiem lub hala produkcyjna, która waha się o dwadzieścia stopni pomiędzy zmianami, może spowodować złom całkowicie dobrego komponentu.
Metoda montażu
Złącze wymagające dziesięciu ton siły docisku do papieru może w praktyce wymagać prasy hydraulicznej, nagrzewnicy indukcyjnej lub pasowania termokurczliwego. Jeżeli jedynym dostępnym narzędziem jest młotek bezodrzutowy, należy zmniejszyć zakłócenia przed rozpoczęciem produkcji, a nie po pierwszym pęknięciu obudowy.
Jak określić dopasowanie bez przeróbek
- Ustal rozmiar nominalny na podstawie wymagań funkcjonalnych, a nie najbliższego paska magazynowego.
- Zdecyduj o kierunku obciążenia dla każdej części i określ, który element obraca się względem obciążenia.
- Najpierw wybierz typ dopasowania: luz dla ruchu, przejście dla lokalizacji, interferencja dla stałego chwytu.
- Przyjmij podstawę otworu i zapisz otwór jako H plus klasa odpowiadająca wymaganej dokładności, zwykle H7 lub H8.
- Wybierz literę wału, która zapewnia żądany luz lub wcisk, a następnie zapisz oba limity w milimetrach.
- Przed opublikowaniem rysunku sprawdź liczby pod kątem temperatury, grubości powłoki i dostępnych narzędzi montażowych.
- Jeżeli opaska jest napięta, należy podać na rysunku metodę pomiaru i temperaturę.
Wyraźne zapisanie obu granic jest krokiem najczęściej pomijanym i pozwala zaoszczędzić najwięcej pieniędzy, ponieważ eliminuje wszelkie spory dotyczące znaczenia H7 dla tej konkretnej średnicy.
Gdzie te wybory pojawiają się w prawdziwym sprzęcie
Ogólne podparcie obrotowe, od pomp i wentylatorów po małe skrzynie biegów, zwykle opiera się na łożysku kulkowym zwykłym na gnieździe wału w zakresie od j5 do k6 i obudowie w zakresie H7 lub J7, przy czym ciaśniejsza strona jest umieszczona na dowolnym pierścieniu przenoszącym obciążenie obrotowe.
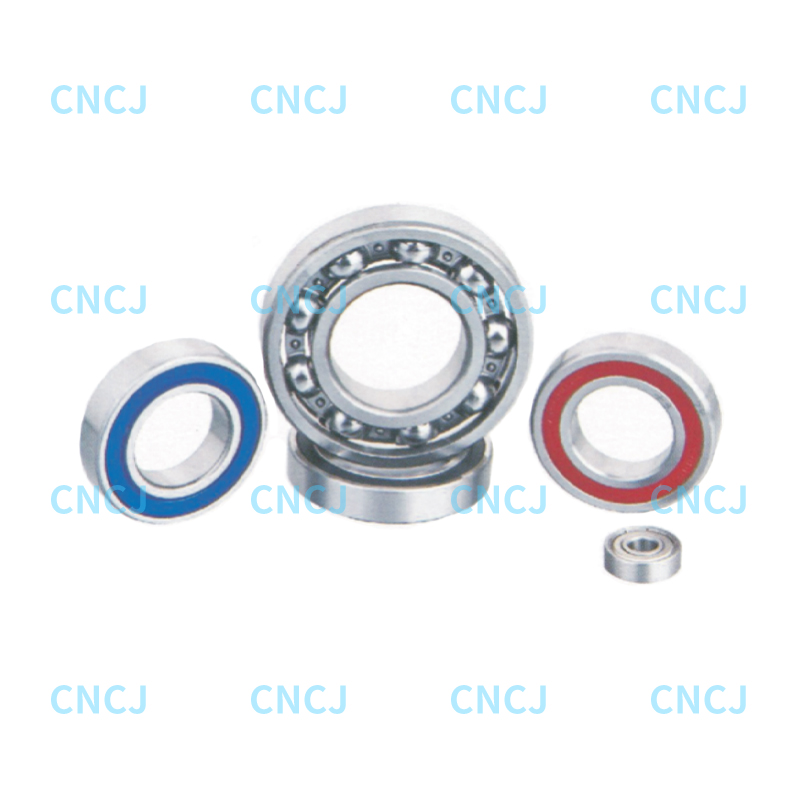 Łożyska kulkowe poprzeczne do ogólnego podparcia obrotowego Proste łożyska o dużej nośności i niskim tarciu do pomp, wentylatorów i skrzyń biegów, z serii 42 i 43 w wielu specyfikacjach. Zobacz produkt →
W urządzeniach, które muszą zachować stabilność pod połączonym obciążeniem promieniowym i osiowym, takich jak napędy kompaktowe, rolki przenośników i pojazdy prowadzone, często stosuje się łożyska dwurzędowe z mocniej osadzonymi obydwoma pierścieniami. W tym przypadku pasowanie i luz wewnętrzny muszą być ze sobą dostrojone, ponieważ zbyt duże dociśnięcie obu pierścieni usuwa luz roboczy, który utrzymuje niski poziom hałasu i wibracji.
Łożyska kulkowe dwurzędowe do kombinowanych obciążeń promieniowych i osiowych Dwurzędowe łożyska skośne przenoszą obciążenia promieniowe i dwukierunkowe obciążenia osiowe, zwiększają sztywność i pasują do piast, precyzyjnych maszyn i mocno osadzonych układów. Zobacz produkt → O godz Łożysko Ningbo Wanshuna pytania dotyczące tolerancji, które otrzymujemy od konstruktorów maszyn, prawie zawsze dotyczą gniazda skopiowanego ze starszego rysunku bez ponownego sprawdzania kierunku obciążenia lub temperatury roboczej.
Utrzymywanie prostych decyzji dotyczących tolerancji
Tolerancja wału i otworu to niewielki element arytmetyki mający duży wpływ na niezawodność. Zakotwicz strefę na otworze, wybierz typ dopasowania z zadania, jakie ma wykonać złącze, i zapisz oba ograniczenia, tak aby warsztat, inspektor i kupujący odczytali te same liczby. Kiedy złącze musi pracować na gorąco, być osadzone na cienkim łożysku pierścieniowym lub przenosić duże obciążenia, należy traktować dopasowanie i luz wewnętrzny jako jedną decyzję, a nie dwie, ponieważ podczas pracy zachowują się w ten sposób.