Inspektor mikrofonuje wałek 30 mm na długości 30,018 mm. Rysunek wymaga nominalnej grubości 30 mm, a pytanie na stanowisku brzmi: czy część jest wysyłana, czy trafia do kosza na odrzuty. Tabela tolerancji metrycznych odpowiada na to pytanie w ciągu kilku sekund, ale tylko wtedy, gdy zostaną do niej wprowadzone trzy dane wejściowe we właściwej kolejności: zakres rozmiaru nominalnego, litera odchylenia podstawowego i stopień tolerancji. Jeśli popełnisz błąd, całkowicie nadający się do użytku wał zostanie złomowany, podczas gdy naprawdę luźne połączenie nadal będzie można złożyć. Tabela nie jest skomplikowana. Czytając to, dzieje się coś złego.
Najpierw krótka odpowiedź. Każda wartość w tabeli tolerancji metrycznych to szerokość pasma w mikronach, a nie liczba plus lub minus w milimetrach. W otworze IT7 o średnicy 30 mm dopuszcza się różnicę wielkości wynoszącą 21 mikronów, czyli 0,021 mm. Traktowanie tych 21 jako milimetrów lub dzielenie ich o połowę na plus minus 10,5 mikrona to dwa błędy, które najczęściej widzimy w przychodzących raportach z inspekcji.
Trzy dane wejściowe kryjące się za każdą tabelą tolerancji metrycznych
ISO 286 definiuje system. Część 1 określa stopnie tolerancji, a Część 2 zawiera listę odchyleń granicznych dla wałów i otworów do 3150 mm. ANSI B4.1 określa odpowiednik calowy za pomocą tysięcznych części cala, więc rysunek, który cytuje oba systemy w tej samej notatce, nie będzie sam ze sobą zgodny. Wybierz jedno i pozostań przy nim przez cały łańcuch tolerancji.
Pierwszym parametrem wejściowym jest rozmiar nominalny. Wartości tolerancji są podzielone na pasma, a granice pasm mają większe znaczenie, niż większość ludzi się spodziewa. Obiekt 30 mm należy do zakresu od 18 do 30 mm, natomiast obiekt 30,5 mm przesunął się już do zakresu od 30 do 50 mm, gdzie dopuszczalna zmienność jest większa.
Litera jest drugim wejściem. Małe litery opisują wały, duże litery opisują otwory. Litera określa miejsce, w którym znajduje się strefa tolerancji względem linii zerowej, która jest samym rozmiarem nominalnym, i to położenie decyduje o tym, czy złącze jest drożne, czy chwytne.
Ocena jest trzecim wejściem. Klasy IT rozciągają się od IT1 do IT18, a im wyższa liczba, tym szersze pasmo.
Podstawowe tolerancje ISO 286 w mikronach dla popularnych gatunków IT. Te same wartości dotyczą wałów i otworów w tym samym zakresie nominalnym, zatem tylko litera odchylenia decyduje o tym, czy złącze jest drożne, czy chwytne. | Średnica nominalna (mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
| Ponad 3 do 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| Ponad 6 do 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| Ponad 10 do 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| Ponad 18 do 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| Ponad 30 do 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| Ponad 50 do 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| Ponad 80 do 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
A teraz przeczytaj prawdziwy przypadek. Otwór o średnicy 30 mm do H7 mieści się w paśmie od 18 do 30 mm. H to otwór, którego dolne odchylenie wynosi zero, więc średnica otworu może wynosić od 30 000 do 30 021 mm. Wał współpracujący z k6 w tym samym paśmie ma średnicę od 30,002 do 30,015 mm. Złącze jest pasowane przejściowo z luzem do 19 mikronów lub wciskiem do 15 mikronów i to jest cała historia tej pary.
Oceny IT: co faktycznie kupuje każdy krok
Każdy stopień w serii gatunków jest około 1,6 razy szerszy od poprzedniego, co oznacza, że precyzja szybko staje się kosztowna. Przy otworze o średnicy 50 mm IT8 pozwala na 39 mikronów i zazwyczaj można go uzyskać na tokarce lub porządnym centrum obróbczym. IT6 pozwala na 16 mikronów i zwykle oznacza szlifowanie, często z uchwytem i dodatkowym przejściem kontrolnym.
Dopasowanie stopnia do stanowiska pozwala kontrolować koszty. IT5 i IT6 należą do wzorców sprawdzianów, czopów wrzecion i gniazd łożysk precyzyjnych. IT7 obejmuje większość obudów łożysk, otworów przekładni i otworów hydraulicznych. IT8 pasuje do pasowań wciskowych, które muszą jedynie pozostać szczelne, a IT9 do IT11 są dopuszczalne do lokalizowania elementów, które nigdy nie przenoszą obciążenia.
Jedna kontrola, która zapobiegnie późniejszym kłótniom: dodaj tolerancje dwóch składników do niepewności pomiaru i porównaj tę sumę z oknem luzu, którego faktycznie potrzebuje złącze. Jeśli suma jest większa niż okno, żaden plan kontroli nie uratuje projektu.
Pasowanie wału i otworu: prawidłowe czytanie liter
Odchylenia wału od a do g znajdują się poniżej linii zerowej, więc zawsze usuwają pasujący otwór. Litera h ustawia górne odchylenie na zero, więc wał nigdy nie jest większy niż nominalny. Litery j i k oraz m i n tworzą strefy przejściowe, a od p do zc znajdują się powyżej linii zerowej jako interferencja. Otwory działają zgodnie z tą samą logiką, pisane wielkimi literami, a wzór jest lustrzany: A do G czyste, H znajduje się na poziomie nominalnym lub wyższym, przejście J do N, interferencja P do ZC.
Podstawa otworu, pisana przez duże H, jest wartością domyślną w większości konstrukcji maszyn, ponieważ rozwiercony lub wywiercony otwór jest łatwiejszy do utrzymania, a wał można odpowiednio oszlifować. Podstawa wału, pisana małą literą h, pojawia się, gdy gotowy wał lub zakupiony wał musi pasować do kilku różnych otworów.
Zakresy luzu i interferencji dla złącza nominalnego 30 mm, obliczone na podstawie odchyleń granicznych ISO 286. Wartości ujemne oznaczają zakłócenia, wartości dodatnie oznaczają prześwit. | Dopasuj | Wpisz | Zasięg przy 30 mm (mikronach) | Typowe zastosowanie |
| H7/g6 | Przesuwne | Odprawa od 7 do 41 | Lokalizowanie pierścieni i prowadnic wymagających pływaka osiowego |
| H7/h6 | Zezwolenie lokalizacyjne | Prześwit od 0 do 34 | Połączenia, które należy rozdzielić ręcznie |
| H7/k6 | Przejście | 19 prześwitów do 15 zakłóceń | Gniazda łożysk pod niewielkim obciążeniem, umiejscowienie kołków |
| H7/n6 | Przejście | 6 prześwitów do 28 zakłóceń | Połączenia półtrwałe, lekkie dopasowanie na wcisk |
| H7/s6 | Zakłócenia | Zakłócenia od 1 do 35 | Pierścienie wewnętrzne łożysk pod obciążeniem od normalnego do dużego |
| H7/s6 | Zmuszony | Zakłócenia od 14 do 48 | Duże obciążenia udarowe, wymagają ogrzewania lub prasy |
Od stołu do gniazda łożyska
Zasadą decydującą o większości pasowań łożysk jest kierunek obciążenia. Jeśli obciążenie obraca się względem pierścienia wewnętrznego, pierścień wewnętrzny wymaga wcisku na wale, a pierścień zewnętrzny powinien być osadzony w oprawie z niewielkim luzem. Jeśli pierścień zewnętrzny przenosi obciążenie obrotowe, tak jak w piaście koła, liczby zamieniają się i w obudowie występuje interferencja.
W praktyce wał k5 lub k6 wytrzymuje normalne obciążenia, podczas gdy m5 lub m6 nadaje się do większych obciążeń. Nieruchomy pierścień zewnętrzny zwykle pracuje w oprawie H7 lub J7. Gdy pierścień zewnętrzny się obraca, bezpieczniejszym punktem wyjścia staje się K7 lub M7, a otwór jest często wykańczany przez szlifowanie po zmontowaniu oprawy, aby kontrolować okrągłość. Wybór modelu zasługuje na taką samą uwagę, jak samo dopasowanie i niniejszy przewodnik wybór modelu łożyska przechodzi przez pytania dotyczące obciążenia i prędkości, które pojawiają się przed wezwaniem do tolerancji.
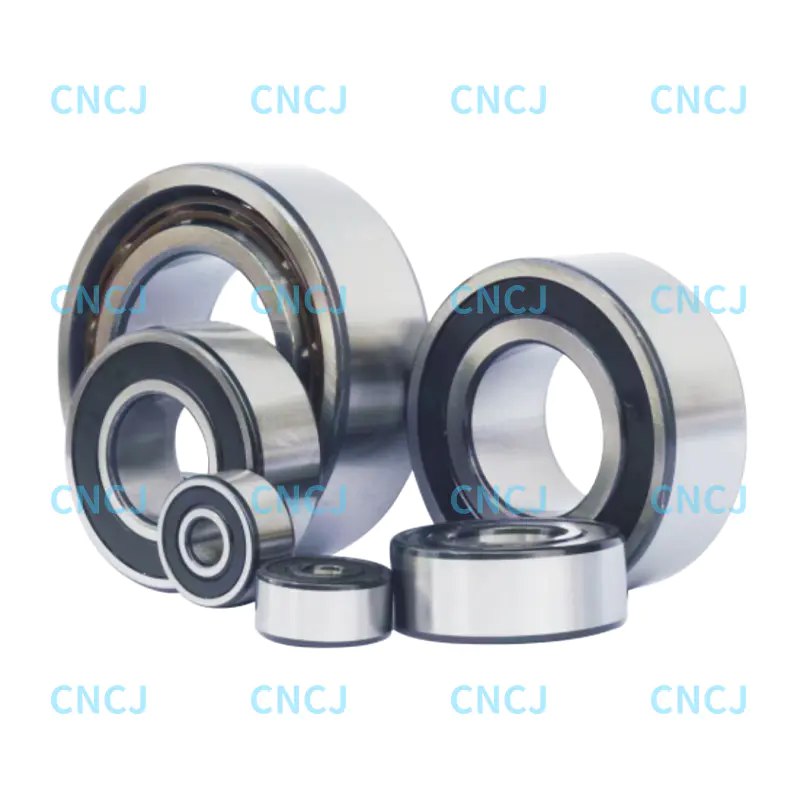 Łożyska kulkowe skośne dwurzędowe serii 32 i 33 Po dopasowaniu wału i oprawy te dwurzędowe łożyska skośne wytrzymują połączone obciążenia promieniowe i osiowe; seria 32 oferuje większą nośność osiową. Zobacz produkt →
Materiał obudowy również zmienia odpowiedź. Aluminium rozszerza się z szybkością około 23 mikronów na metr na stopień Celsjusza w porównaniu z 11 do 12 w przypadku stali, więc aluminiowa obudowa, która prawidłowo sprawdza się na stole warsztatowym, może stracić przyczepność w temperaturze roboczej. W takich zastosowaniach początkowe pasowanie musi być ciaśniejsze lub obudowa wymaga stalowej wkładki.
Dopasowanie, luz i napięcie wstępne: czego nie pokazuje tabela
Pasowanie z wciskiem kradnie część wewnętrznego luzu łożyska. Z reguły około 70 do 80 procent wcisku średnicowego przekształca się w zmniejszony luz wewnętrzny promieniowy, a udział ten wzrasta w przypadku cienkościennych pierścieni i wałów drążonych. Dlatego gniazdo K6 z otworem o średnicy 30 mm może zająć od 10 do 12 mikronów luzu, zanim maszyna w ogóle zacznie działać.
Właśnie z tego powodu istnieją grupy ISO 5753, takie jak CN i C3. Grupę luzu należy wybrać po obliczeniu pasowania, a nie wcześniej, ponieważ łożysko, które zaczyna się od dolnego końca CN i traci 11 mikronów w pasowaniu, może zostać wstępnie naprężone i nagrzane. Układy naprężone wstępnie również zasługują na etap weryfikacji, zazwyczaj sprawdzenie momentu obrotowego na zmontowanym wale lub pomiar wzrostu temperatury podczas krótkiego docierania.
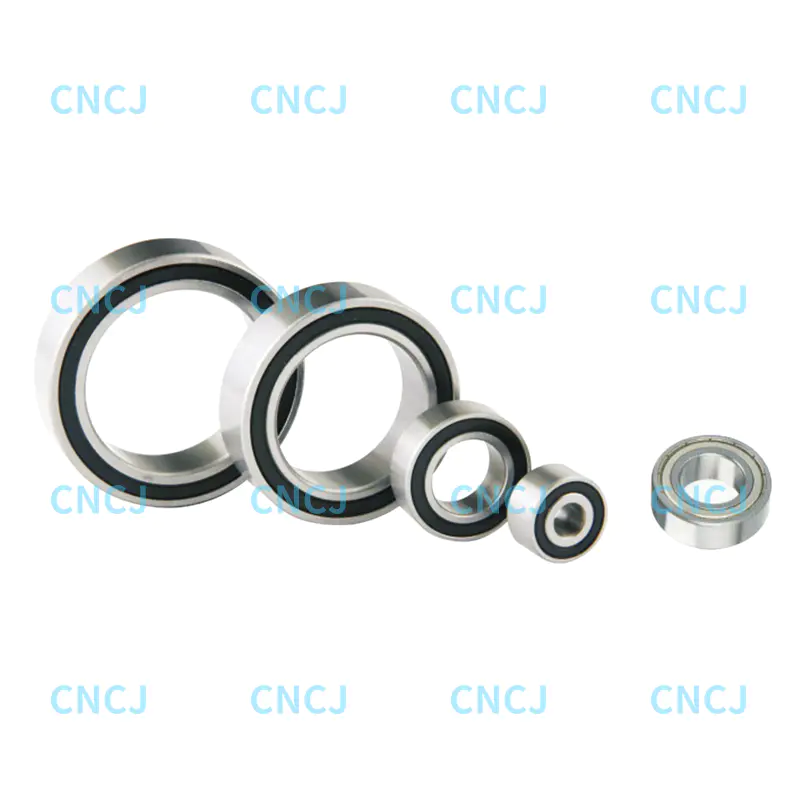 Łożyska kulkowe skośne dwurzędowe serii 52 i 53 Gdy liczą się luzy i hałas pracy, te dwurzędowe łożyska skośne oferują opcje uszczelnienia i smarowania wrzecion, elektrowni wiatrowych, piast kół i pomp. Zobacz produkt →
Tam, gdzie oczekuje się, że zespół będzie działał z dużą prędkością, dopasowanie wpływa również na hałas. Zbyt luźne gniazdo powoduje pełzanie pierścienia, a pełzanie objawia się jako dudnienie o niskiej częstotliwości na długo przed pojawieniem się widocznego zużycia.
Gdzie kończy się stół i zaczyna część
Temperatura to pierwszy martwy punkt. Stal przyrasta o około 11,5 mikrona na metr na każdy stopień Celsjusza. Otwór stalowy o średnicy 100 mm, mierzony w temperaturze 30 stopni Celsjusza zamiast 20 stopni odniesienia, jest w przybliżeniu o 11,5 mikrona większy niż jego certyfikowany rozmiar, a w zakresie od 80 do 120 mm tolerancja IT7 wynosi tylko 35 mikronów, więc samo dryfowanie pochłania jedną trzecią naddatku.
Niepewność pomiaru to drugie. Dobry mikrometr ręczny utrzymuje plus minus 2 mikrony na kontrolowanej części przy pomocy wykwalifikowanego operatora, a po kalibracji miernika, temperaturze części i technice, realistyczną wartością jest 4 do 6 mikronów. Liczba ta musi mieścić się w przedziale tolerancji, a nie obok niego.
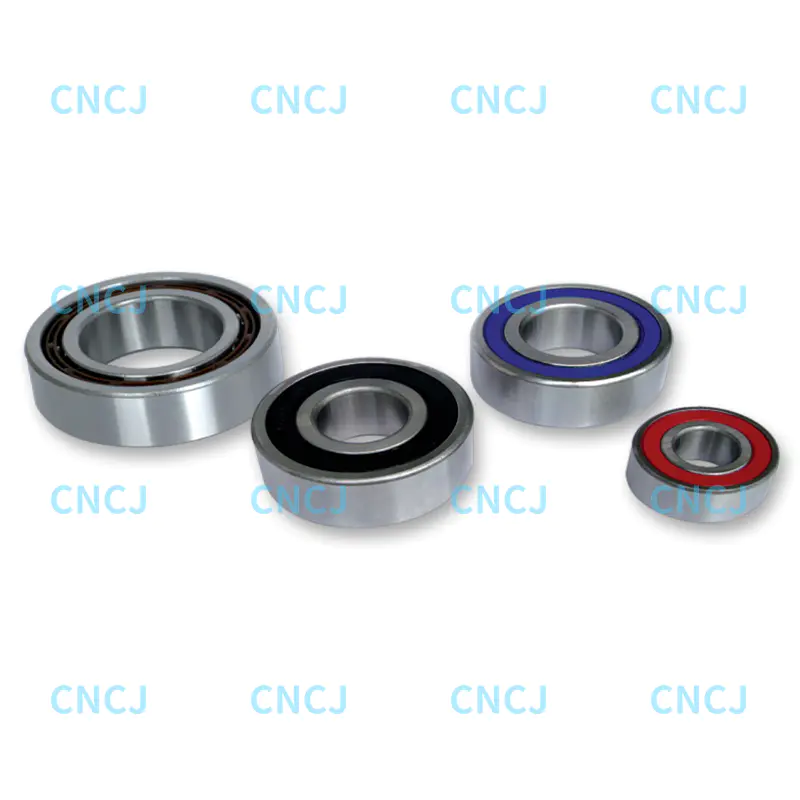 Łożyska kulkowe poprzeczne firmy Ningbo Wanshun Bearing Ten produkt z łożyskiem kulkowym zwykłym zapewnia dostęp do zapytań i wycen do sprawdzania okrągłości, wykończenia powierzchni i warunków pasowania wtłaczanego. Zobacz produkt →
Geometria jest trzecia. Tabele rozmiarów nie mówią nic o okrągłości, walcowości, zbieżności czy wykończeniu powierzchni. Otwór z trzema płatkami może przejść kontrolę dwupunktową mikrometrem i nadal powodować pasowanie, które grzechocze lub zaciera się. Pasowania wtłaczane zazwyczaj wymagają wykończenia powierzchni poniżej około 0,4 mikrona Ra, ponieważ bardziej chropowata powierzchnia ścina się podczas montażu i po cichu zwraca część obliczonego wcisku.
Praktyczna kontrola przed zatwierdzeniem dopasowania
- Przed porównaniem jakichkolwiek liczb należy sprawdzić zakres nominalny, normę i system jednostek na obu rysunkach.
- Przelicz wartość tabeli z mikronów na milimetry i zapisz na rysunku rzeczywiste ograniczenia, a nie tylko kod klasy.
- Określ, czy obciążenie obraca się wraz z pierścieniem wewnętrznym, czy zewnętrznym i sprawdź, czy wcisk występuje na obciążonym pierścieniu.
- Odejmij oczekiwaną utratę luzu od wymaganego luzu wewnętrznego, a następnie potwierdź, że grupa luzu nadal pasuje do zastosowania.
- Przed przyjęciem lub odrzuceniem namocz część do temperatury odniesienia i sprawdź sprzęt pomiarowy, w tym kalibrację.
- Sprawdź formę i zakończ osobno. Sam rozmiar nie opisuje dopasowania.
Nic z tego nie sprawia, że tabela tolerancji metrycznych jest niewiarygodna. Oznacza to po prostu, że tabela podaje zakres rozmiarów, a cała reszta dotycząca złącza zależy od kierunku obciążenia, temperatury, utraty luzu i geometrii. Budujemy Łożyska kulkowe skośne dwurzędowe o wysokiej precyzji i niskim poziomie hałasu i łożyska zwykłe zgodnie z tymi samymi zasadami ISO 286, a łańcuch tolerancji jest sprawdzany ponownie podczas montażu, a nie tylko na desce kreślarskiej. Gdy dopasowanie ma kluczowe znaczenie, zbuduj jedno połączenie, zmierz siłę montażu i pozwól, aby część potwierdziła to, co przewidywała tabela.