Łożysko skrzyni biegów na nocnej zmianie pracuje o kilka stopni cieplej niż w zeszłym miesiącu. Nic nie uległo awarii, a linia ciągle się porusza, więc prostą odpowiedzią jest dodanie smaru i ponowne sprawdzenie w następnym kwartale. Istnieje monitorowanie stanu łożysk, które pozwala rozwiać te przypuszczenia: zamienia łożysko w część o mierzalnym pozostałym okresie użytkowania. Krótka wersja jest taka, że dyscyplina opiera się bardziej na liniach bazowych i trendach niż na instrumentach, a trzy sygnały, wibracje, temperatura i stan smaru, wychwytują większość rozwijających się usterek na kilka tygodni przed spowodowaniem przestoju.
Ekonomia jest tępa. Wymiana łożyska w zaplanowanym oknie kosztuje część i kilka godzin pracy. Ten, który się zaciera, to pęknięty wał, uszkodzona obudowa, zanieczyszczony smar w obwodzie i nieplanowane zatrzymanie. Analizy uszkodzeń przedwczesnych uszkodzeń stawiają problemy ze smarowaniem i nieprawidłowy montaż przed zmęczeniem samej stali, a obie te przyczyny pozostawiają ślady w danych na długo przed pojawieniem się wżerów.
Cztery etapy, których właściwie szukasz
Łożyska ulegają degradacji w rozpoznawalnej kolejności i ta kolejność sprawia, że odczyty są czytelne. Wczesne uszkodzenia są niewidoczne na ogólnej prędkości i oczywiste w paśmie wysokich częstotliwości; zanim w widmie dominuje sygnał defektu, okno na planowaną zmianę już się zamyka.
Tabela 1: Klasyczny postęp uszkodzeń łożysk i reakcja uzasadniana na każdym etapie. | Scena | Co pokazują dane | Praktyczna odpowiedź |
| 1 | Wzrasta energia ultradźwiękowa i wysoka częstotliwość; widmo prędkości nadal czyste | Sprawdź smarowanie i wyrównanie, pobieraj próbki zgodnie z harmonogramem |
| 2 | Pierścień częstotliwości naturalnych łożyska; widmo obwiedni pokazuje słabe tony nośne | Ustal datę przeglądu, sprawdź dopasowanie i załaduj wstępnie |
| 3 | Dźwięki defektów o częstotliwości bieżni zewnętrznej lub wewnętrznej z pasmami bocznymi; słyszalny hałas, trochę ciepła | Zaplanuj wymianę w ciągu kilku tygodni, sprawdź obudowę po demontażu |
| 4 | Podnosi się poziom szumów, tony mieszają się ze sobą, temperatura wzrasta | Zatrzymaj się w sposób kontrolowany, ryzyko napadu jest realne |
Następują dwie konsekwencje. Pojedynczy odczyt niewiele dowodzi, ponieważ użyteczna informacja opiera się na różnicy pomiędzy odczytami wykonanymi na tej samej maszynie przy tym samym obciążeniu. Przyrząd musi widzieć stopień, na którym ci zależy, co sprawia, że miernik prędkości całkowitej jest późnym urządzeniem ostrzegającym o łożyskach.
Analiza drgań: najwcześniejszy możliwy do wykorzystania sygnał
Wibracje pozostają najpowszechniej stosowaną techniką, ponieważ bezpośrednio reagują na zmiany mechaniczne i wymagają jednego akcelerometru na obudowie w pobliżu strefy obciążenia. Jakość mocowania ma większe znaczenie niż cena czujnika. Akcelerometr montowany na kołku przechowuje użyteczne dane znacznie powyżej 10 kHz, montaż magnetyczny traci górną część tego zakresu dokładnie tam, gdzie znajduje się wczesna energia łożyska, a ręczna sonda jest dobra do sprawdzania trasy, ale nie do pracy w obwiedniach.
Dźwięki wad, które warto poznać
- Bieżnia zewnętrzna, BPFO: stała amplituda, ponieważ pierścień zewnętrzny pozostaje nieruchomy w stosunku do strefy obciążenia, co sprawia, że jest to wada najłatwiejsza do wykrycia.
- Bieżnia wewnętrzna, BPFI: amplituda rośnie i opada wraz z obrotem wału, więc należy spodziewać się pasm bocznych rozmieszczonych 1x wokół tonu.
- Element toczny, BSF: słabszy i modulowany klatką, łatwo pomylić z harmoniką czegoś innego.
- Klatka, FTF: niski poziom energii, ale rosnące napięcie klatki w połączeniu z nagrzewaniem wskazuje na brak smarowania lub zużycie klatki.
Analiza obwiedni i nachylenie, które ma znaczenie
Przetwarzanie obwiedni lub demodulacji wyciąga powtórzenie niskiej częstotliwości z nośnej wysokiej częstotliwości i jest standardowym sposobem sprawdzenia uszkodzenia w pierwszym i drugim etapie. Wartość polega na powtarzalności: potwierdzony ton powinien być ponownie mierzony wystarczająco często, aby wykreślić co najmniej trzy punkty przed przewidywaną awarią, ponieważ nachylenie wyznacza datę zlecenia pracy, a nie amplitudę. Cotygodniowe odczyty po potwierdzeniu usterki, comiesięczne na sprawnej, krytycznej maszynie to wykonalne ustawienie domyślne. Rejestry usterek z podobnego sprzętu, takie jak ten przegląd typowe usterki i rozwiązania dla łożysk kulkowych dwurzędowych , pomogą Ci ocenić, które dźwięki są oczekiwane, a które nowe.
Kontrola temperatury i smaru
Temperatura jest tania, łatwa do zautomatyzowania i spóźniona. Zwiększa się, gdy tarcie już wzrosło, więc raczej potwierdza problem niż go przewiduje, ale tam, gdzie dostęp wibracji jest utrudniony, stały czujnik nadal sprawdza się. Ustaw wartość bazową przy porównywalnym obciążeniu i temperaturze otoczenia, zaznacz wzrost o około 10°C powyżej wartości bazowej w celu przeprowadzenia badania i potraktuj 20°C jako warunek zatrzymania i sprawdzenia. Kamera termowizyjna na trasie wykonuje tę samą pracę i jest przydatna do porównywania łożysk siostrzanych na jednym wale.
Stan smaru to druga połowa obrazu. Smar, który utlenił się, stwardniał lub wchłonął wodę, powoduje tarcie, które objawia się później w postaci ciepła. Pobieranie próbek nie ma charakteru ciągłego, dlatego należy zapisać dyscyplinę: rodzaj smaru, ilość, odstęp czasu, kolor oraz wszelkie ślady wody lub metalu na krawędzi uszczelki. Nadmierne smarowanie zasługuje na osobne ostrzeżenie, ponieważ podnosi temperaturę roboczą i może przepchnąć się przez uszczelkę, nie mając dokąd pójść w ekranowanej części.
Tabela 2: Porównanie powszechnych metod monitorowania pod względem szybkości wykrywania i praktycznych ograniczeń. | Metoda | Najlepszy w wykrywaniu | Typowy czas realizacji | Główne ograniczenie |
| Całkowita prędkość drgań | Brak równowagi, niewspółosiowość, luzy, zaawansowane uszkodzenia łożysk | Tygodnie do miesięcy | Późny w przypadku wczesnych uszkodzeń łożysk, wrażliwy na niepowiązane usterki |
| Koperta lub wysoka częstotliwość | Wczesne wady bieżni i elementów tocznych | Tygodnie do miesięcy | Wymaga znanej geometrii i pewnego mocowania |
| Temperatura | Awaria smarowania, przeciążenie, problemy z chłodzeniem | Dni do tygodni | Raczej potwierdza uszkodzenie niż je przewiduje |
| Kontrola smaru | Zanieczyszczenia, woda, niewłaściwy smar, pozostałości zużycia | Tygodnie | Zależy od dyscypliny pobierania próbek, a nie ciągłego |
Linie bazowe i progi alarmowe, które się utrzymują
Ogólne limity wibracji, takie jak granice stref w normie ISO 20816, odpowiadają kontrolom odbiorczym i wykrywaniu poważnych problemów maszyny. Są szorstkie dla łożysk. Reguła oparta na trendach działa lepiej: ostrzegaj przy około 3 dB powyżej ustalonej linii bazowej, planuj pracę przy 6 dB i zatrzymaj się na 10 dB lub jakimkolwiek nagłym kroku. W ujęciu liniowym 3 dB oznacza około 1,4-krotność amplitudy, a 6 dB - dwukrotnie.
Trzy warunki zapewniają rzetelność tych liczb: ten sam punkt pomiarowy za każdym razem, ten sam stan maszyny pod względem prędkości, obciążenia i rozgrzewania oraz historia, która przetrwa zmiany personelu. Linia bazowa wzięta na łożysku niewiadomego pochodzenia jest niewiele warta, dlatego zapisy zaopatrzenia znajdują się w tym samym pliku, co widma.
Dlaczego jakość łożysk zmienia dane
Monitorowanie oddziela sygnał usterki od poziomu szumów tła, dzięki czemu cichsze łożysko w dobrym stanie wcześniej ujawnia swoje usterki. Część o niskim poziomie szumów i wysokiej precyzji zapewnia czyste spektrum z przewidywalnymi tonami; partia o nierównym prześwicie lub nierównych bieżniach porusza podłogę i sprawia, że trendy są niejednoznaczne. Hałas i precyzja są zatem kryteriami zamówień mającymi bezpośredni wpływ na monitorowanie, a nie hasłami marketingowymi.
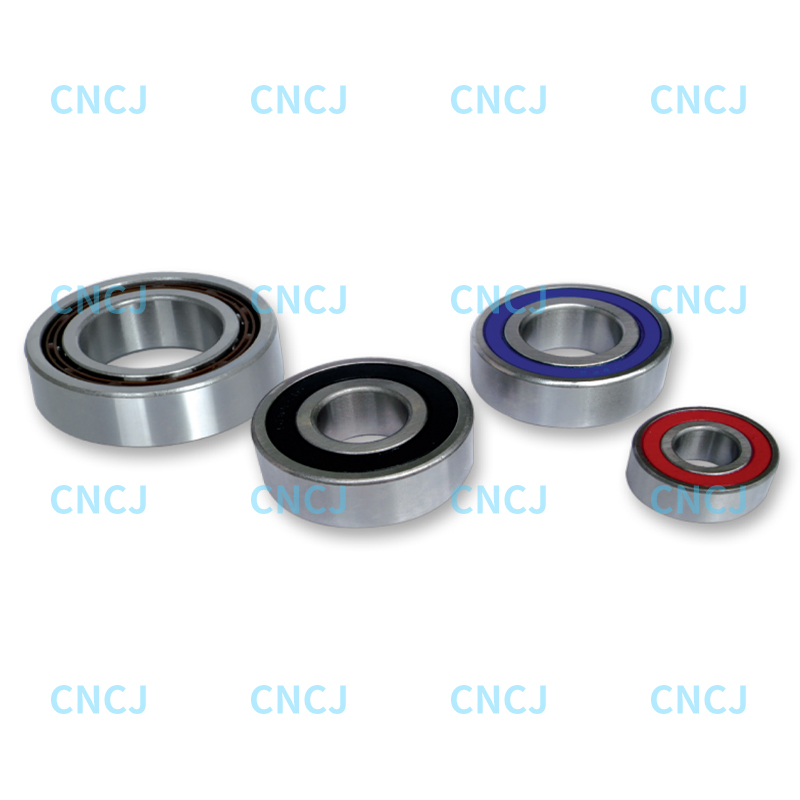
Ningbo Wanshun Bearing Co., Ltd. produkuje dwie rodziny łożysk, które dominują w tej rozmowie, wysoce precyzyjne, ciche dwurzędowe łożyska kulkowe skośne oraz łożyska kulkowe zwykłe od małych do średnich, z fabryki w Cixi w Zhejiang, obszarze znanym jako chińskie miasto łożysk. Cytowana produkcja to 6 milionów dwurzędowych łożysk skośnych i 35 milionów łożysk zwykłych rocznie, przy wsparciu zarządzania jakością ISO 9001 i 35-osobowego zespołu technicznego.
 Łożyska skośne dwurzędowe serii 32 i 33 Przejrzyj te dwurzędowe łożyska skośne pod kątem wysokiej sztywności, typowego kąta działania 30 stopni oraz łącznej nośności promieniowej i osiowej w monitorowanych maszynach. Zobacz produkt →
W przypadku monitorowanej maszyny największe znaczenie mają szczegóły specyfikacji, które przesuwają częstotliwości defektów i poziom szumów: kąt zwilżania i napięcie wstępne w częściach dwurzędowych, luz i wypełnienie smarem w częściach z głębokimi rowkami. Zbyt wysokie napięcie wstępne podnosi podłogę o wysokiej częstotliwości i dodaje ciepła od pierwszego przebiegu, podczas gdy zbyt luźny luz objawia się jako 1x i dźwięki klatki przy niskiej prędkości.
Łożyska kulkowe poprzeczne do silników i maszyn Przeglądaj łożyska kulkowe zwykłe serii 42 i 43 oraz małe rozmiary precyzyjne, odpowiednie do silników, samochodów, maszyn rolniczych i obrabiarek. Zobacz produkt → Tam, gdzie występują połączone obciążenia promieniowe i osiowe, a ugięcie wału musi pozostać małe, dopasowanie szeregu i napięcia wstępnego do obciążenia przed montażem pozwala zaoszczędzić wiele późniejszych interpretacji. Uszczelnione i ekranowane warianty serii 52 i 53 są częstym rozwiązaniem w przypadku pomp i przekładni, w których przewód smarowy nie jest praktyczny.
Łożyska skośne dwurzędowe serii 52 i 53 Łożyska serii 52 i 53 łączą w sobie nośność promieniową i osiową z opcjami uszczelnienia RS do pomp, przekładni i maszyn szybkoobrotowych. Zobacz produkt → Systemy prowadzenia i osie robota to inny przypadek. Tam elementy toczne poruszają się, a nie obracają w miejscu, więc kwestia monitorowania przesuwa się w stronę płaskości szyny, kontaktu rolek i zanieczyszczenia, dlatego też projekt rolki gąsienicowe z gotyckimi rowkami łukowymi liczy się tak samo, jak łożysko w nich.
Praktyczna lista kontrolna na początek
- Wybierz maszyny, w przypadku których awaria łożyska faktycznie wstrzymuje produkcję, a nie całą fabrykę.
- Zapisz linię bazową dla każdego, w jednym stałym punkcie, przy tym samym obciążeniu i prędkości, po stabilizacji termicznej.
- Przechowuj oznaczenie łożyska wraz z danymi, aby częstotliwość usterek i części zamienne były znane.
- Ustawiaj poziomy alertów i alarmów na podstawie tej linii bazowej, a nie z ogólnych tabel.
- Ustal odstęp próbkowania od momentu krytycznego i zachowaj go, ponieważ nieregularna trasa tworzy bezużyteczne nachylenia.
- Przejrzyj trendy z osobami zajmującymi się konserwacją maszyny, ponieważ wymiana smaru i etap wibracji to zwykle to samo wydarzenie.
Nic z tego nie wymaga na początku dużego budżetu. Jeden akcelerometr z możliwością pomiaru obwiedni, kamera termowizyjna używana już na trasie i pisemny zapis częstotliwości smarowania pozwolą wykryć większość usterek mających znaczenie w zakładzie średniej wielkości. Instrumenty mogą rosnąć wraz z programem; dyscypliny opartej na czystym punkcie bazowym nie można dodać retrospektywnie.